
Հրապարակված՝ 2026 թվականի հունիսի 7-ին
Հեղինակ՝ Յանվեյ Հու, Cymber Metal-ի տեխնիկական փորձագետ
Բարի լույս բոլորին,
Յանվեյ Հուն այստեղ է՝ Cymber Metal-ից։
Տասնութ ամիս առաջ ԱՄՆ պաշտպանության կապալառուն մեզ բերեց բարձր տատանումների նկատմամբ ավիոնիկայի մոդուլից պատրաստված C17200 բերիլիումային պղնձե զսպանակային փաթեթ, որը խափանվել էր։ Մասերը նախագծվել էին գագաթնակետային հնեցման վիճակում՝ 1200 ՄՊա UTS-ով, և ենթադրվում էր, որ դրանք կդիմանային 10^7 ցիկլի՝ 450 ՄՊա փոփոխական լարման դեպքում։ Դրանք խափանվեցին 2.3 × 10^6 ցիկլի դեպքում՝ դասական հոգնածության շերտերով, որոնք առաջանում էին ավանդական մեքենայական մշակումից մնացած գործիքի հետքերից։
Մեր կողմից արտադրված փոխարինող մասերըC17300թիթեղը՝ նույն անվանական ամրությամբ, բայց մեքենայական մշակման համար վերահսկվող կապարի ավելացմամբ և մանրակրկիտ հաջորդականացված լուծույթ-մաքրման + տարիքային կարծրացման ցիկլով՝ նույն փորձարկման սարքավորման վրա գերազանցեց 1.4 × 10^7 ցիկլը: Տարբերությունը թղթի վրա համաձուլվածքի տեսակը չէր, այլ այն, թե ինչպես էր նյութը մշակվում թիթեղից մինչև վերջնական բաղադրիչ:
2026 թվականին, երբ բարձր լարվածության ցիկլիկ բեռնումը կհայտնվի ավիատիեզերական ակտուատորներում, հորատանցքային գործիքներում, բարձր հուսալիության միակցիչներում և ճշգրիտ պաշտպանական մեխանիզմներում, ավագ ինժեներները այլևս չեն ընդունում «բերիլիումի պղինձը» որպես ընդհանուր սպեցիֆիկացիա: Նրանք պահանջում են C17300, երբ պետք է համակեցություն ունենան մեքենայական մշակման հնարավորությունը, հոգնածության ժամկետը և ծերացումից հետո չափային կայունությունը:
Ինչու է C17300-ը գերազանցում բերիլիումի պղնձի այլ տեսակներին բարձր լարվածության դեպքում
C17300-ը կապարով հարուստ բարձր ամրության բերիլիումային պղինձ է (նոմինալ 1.9 % Be, 0.4 % Pb): Կապարը բարելավում է չիպի կոտրումը և նվազեցնում գործիքի մաշվածությունը՝ առանց զոհաբերելու միջուկի հատկությունները, որոնք բերիլիումային պղինձը դարձնում են անփոխարինելի բարձր լարվածության պայմաններում:
- Առավելագույն հասունացման ձգման ամրությունը՝ 1,100–1,300 ՄՊա
- Հոսքի սահմանը սովորաբար 1000–1150 ՄՊա է
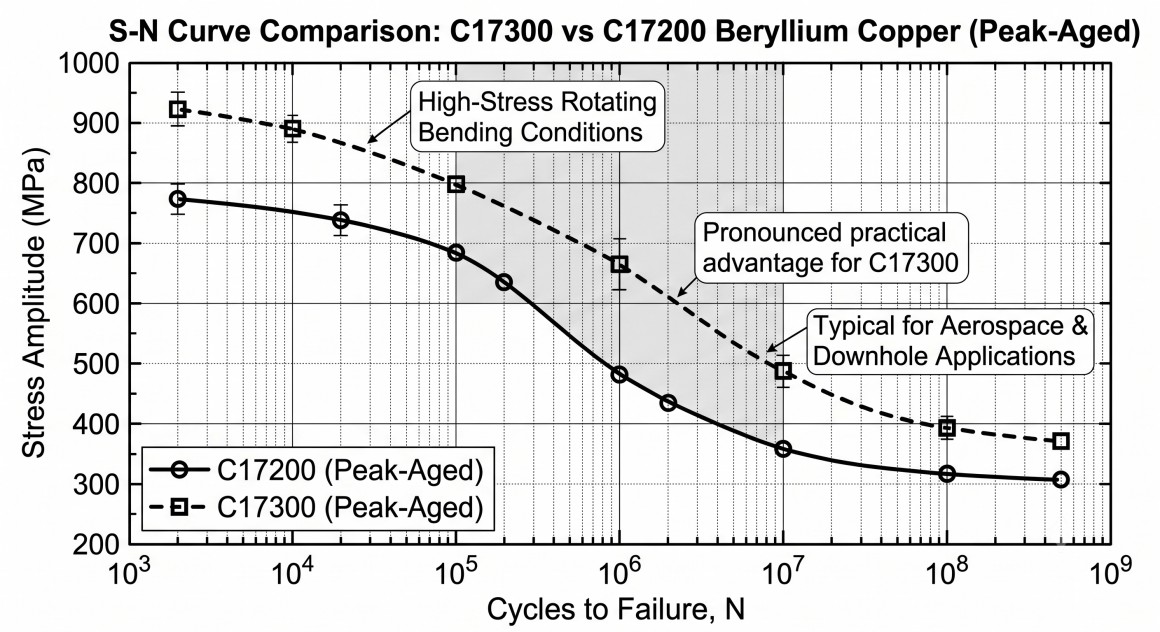
- Գերազանց հոգնածության դիմադրողականության սահման (հաճախ >450 ՄՊա 10^7 ցիկլի դեպքում պտտվող ծռման դեպքում)
- Էլեկտրահաղորդականություն՝ 22–28% IACS գագաթնակետային վիճակում
- Չի առաջացնում կայծ և լավ կոռոզիոն դիմադրություն ունի ծովային և արդյունաբերական միջավայրերում
C17200-ի համեմատ, C17300-ը առաջարկում է չափելիորեն ավելի լավ մեքենայական մշակում՝ միաժամանակ պահպանելով գրեթե նույնական հոգնածության և ամրության ցուցանիշները: Վերջնական հնեցումից առաջ լայնածավալ ֆրեզավորում, հորատում կամ թելավորում պահանջող մասերի համար սա ուղղակիորեն նշանակում է գործիքի ավելի ցածր արժեք, գործընթացի ավելի խիստ վերահսկում և ավելի քիչ մերժված բաղադրիչներ:
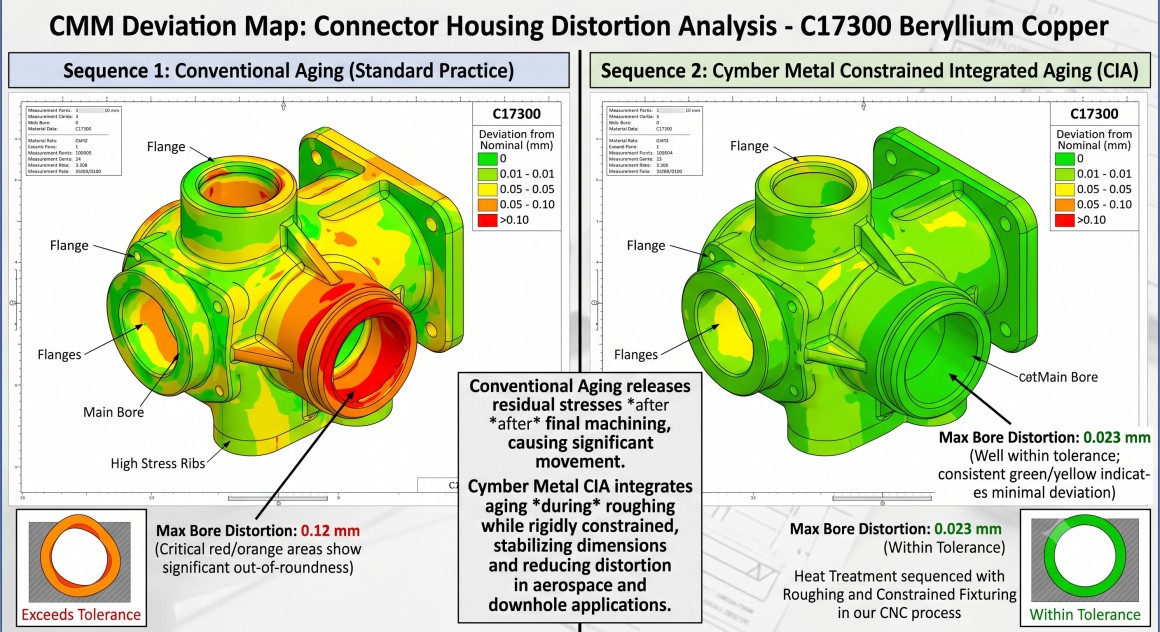
Ջերմային մշակման հաջորդականություն. թաքնված փոփոխական, որը որոշում է, թե արդյոք հանդուրժողականությունները պահպանվում են
Բերիլիումային պղինձը իր բարձր լարվածության դիմադրողականությունը զարգացնում է միայն լուծույթի պատշաճ թրծումից (սովորաբար 800–850 °C), որին հաջորդում է տարիքային կարծրացումը (315–330 °C, 2–3 ժամ): Այս ջերմային ցիկլերի համեմատ մեքենայացման հաջորդականությունը որոշիչ է:
Այլ մատակարարների մոտ դեռևս հանդիպող խափանումների տարածված տեսակներ.
- Ամբողջությամբ հնացած վիճակում մեքենայական մշակում → գործիքի չափազանց մաշվածություն և մակերեսային վնասման ռիսկ, որը հանգեցնում է հոգնածության ճաքերի առաջացմանը։
- Կոպիտ մշակում լուծույթով թրծված վիճակում, այնուհետև առանց սահմանափակման ծերացում → 0.08–0.15 մմ աղավաղում ճշգրիտ անցքերի և բարակ հատվածքերի վրա։
- Չափերի «վերականգնման» համար չափազանց ծերացում → հոգնածության դիմադրության և լարվածության-կոռոզիայի նկատմամբ զգայունության կորուստ։
Մեր մեջCYMBER CNC մեքենայացման արհեստանոցՄենք ջերմային մշակումը դիտարկում ենք որպես ինտեգրված գործընթացի փոփոխական։ Բարձր լարվածության C17300 բաղադրիչների համար մենք սովորաբար՝
- Լուծույթով թրծված կամ թեթևակի հնեցված վիճակում թիթեղից կամ ձողից կոպիտ կտրված մեքենա։
- Կիրառել վերահսկվող վերջնական տարիքային կարծրացման ցիկլ՝ ամրացմամբ, որը սահմանափակում է կրիտիկական չափերը։
- Ծերացումից հետո լրացրեք մեքենայի կարևորագույն առանձնահատկությունները՝ անհրաժեշտ մակերեսի ամբողջականությունն ու հանդուրժողականությունը ապահովելու համար։
Այս մոտեցումը սովորաբար պահպանում է ±0.02 մմ անցքերի վրա և ±0.05 մմ բարակ հատվածքերի վրա՝ միաժամանակ ապահովելով գագաթնակետային հասունացման լիարժեք մեխանիկական հատկություններ։
C17300-ի ճշգրիտ մեքենայացում. Անվտանգություն, գործիքի կյանքի տևողություն և մակերեսի ամբողջականություն
Բերիլիումային պղնձի մշակումը կրում է անվիճելի անվտանգության պահանջ. բոլոր գործողությունները պետք է վերահսկեն օդում բերիլիումային փոշու տարածումը OSHA-ի և միջազգային ազդեցության սահմաններից ցածր մակարդակով: Մեր արհեստանոցը հագեցած է փակ մշակման կենտրոններով, բարձր արդյունավետության ֆիլտրացիայով և փաստաթղթավորված մշակման արձանագրություններով, որոնք թույլ են տալիս մեզ անվտանգ կերպով մշակել C17300-ը արտադրական ծավալներով:
Գործընթացի տեսանկյունից, C17300-ը մաքրորեն մշակում է, երբ պարամետրերը ճիշտ են։
- Կարբիդային կամ PCD գործիքավորում 150–300 SFM-ում բարձր ճնշման սառեցնող միջոցով
- Դրական թեքման երկրաչափություն և սուր եզրեր՝ եզրերի կուտակումը նվազագույնի հասցնելու համար
- Վերահսկվող չիպերի տարհանում՝ կանխելու համար չիպերի կրկնակի կտրումը, որոնք կարող են խրվել և լարվածություն առաջացնել։
Մենք պարբերաբար հասնում ենք Ra ≤0.6 մկմ-ի կնքման և շփման մակերեսների վրա, ինչը կարևոր է ինչպես հոգնածության նկատմամբ կյանքի տևողության, այնպես էլ բարձր լարման միակցիչների էլեկտրական կատարողականության համար։
Cymber Metal-ի ինտեգրված կարողությունները՝ նյութ + գործընթաց, ոչ թե պարզապես գույքագրում
Ավագ ինժեներները ամենից շատ մտահոգված են մեկ բանով. արդյո՞ք պատրաստի մասը կհամապատասխանի պահանջներին յուրաքանչյուր ջերմային և մեխանիկական գործողությունից հետո՝ լիարժեք հետագծելիությամբ։
Մենք պատասխանում ենք այդ հարցին՝ վերահսկելով ամբողջ շղթան.
- C17300 թիթեղների, ձողերի, ժապավենների և մետաղալարերի մեծ պաշար մեր 3200 տոննա տարողությամբ պահեստում, բոլորն էլ ունեն գործարանի վկայականներ և խմբաքանակի հետագծելիություն։
- Ընկերության կողմից մեկ վերահսկվող հոսքով կոպիտ մշակման, սահմանափակ ծերացման և վերջնական մշակման հաջորդականությունը սահմանելու հնարավորություն
- Ամբողջական փաստաթղթային փաթեթ, ներառյալ ջերմային մշակման գրառումները, մեխանիկական փորձարկման արդյունքները և չափողական հաշվետվությունները, որոնք բավարարում են ամենախստապահանջ ավիատիեզերական և պաշտպանական որակի համակարգերին։
Մեր բերիլիումային պղնձի ամբողջական տեսականին կարող եք ուսումնասիրել այստեղ՝Բերիլիումի պղնձի արտադրանք
Տեսեք, թե ինչպես ենք մենք C17300 թիթեղը և ձողը վերածում հոգնածության նկատմամբ կարևորագույն ճշգրիտ բաղադրիչների այստեղ.CYMBER CNC մեքենայացման արհեստանոց
Բարձր լարվածության կիրառությունների գործնական տեխնիկական ուղեցույց
| Պահանջ | Առաջարկվող մոտեցում C17300-ի համար | Ինչու է դա կարևոր բարձր սթրեսային ծառայության համար |
|---|---|---|
| Առավելագույն մեխանիկական հատկություններ | Լուծույթի թրծում + սահմանափակված տարիք՝ գագաթնակետային վիճակի հասնելու համար | Առավելագույն հոգնածության ժամկետը և հոսունության սահմանը |
| Չափսերի կայունություն | Կոպիտ մեքենա → սահմանափակ տարիք → վերջնական մշակման մեքենա | Ջերմային ցիկլից հետո պահպանում է ±0.02–0.05 մմ |
| Մակերեսի ամբողջականություն | Սուր PCD/կարբիդ, Ra ≤0.6 մկմ, սեղմման մնացորդային լարվածություն | Կանխում է գործիքի հետքերի մոտ հոգնածության առաջացումը |
| Անվտանգություն և համապատասխանություն | Փակ մեքենայացում՝ փաստաթղթավորված բերիլիումային հսկողություններով | Համապատասխանում է OSHA-ի և հաճախորդների EHS պահանջներին |
| Հետևելիություն | Լրիվ MTR + ջերմային մշակման գրառումներ + FAI | Բավարարում է AS9100 / NADCAP մակարդակի աուդիտները |
Վերջնական մտքեր
Բարձր լարվածության միջավայրերում C17300 բերիլիումային պղինձը չի ընտրվում իր մեկ կիլոգրամի գնի համար։ Այն ընտրվում է, քանի որ ճշգրիտ մեքենայացման և վերահսկվող ծերացման միջոցով թիթեղից ճիշտ մշակման դեպքում այն ապահովում է ամրության, հոգնածության դիմադրության, հաղորդականության և չափային կայունության եզակի համադրություն, որը քչերը կարող են համեմատել այլ նյութերի հետ։
Հաջողության են հասնում այն ինժեներները, ովքեր ամբողջ հաջորդականությունը՝ նյութական վիճակը, ջերմային մշակման ժամանակը, մեքենայական մշակման պարամետրերը և մակերեսի ամբողջականությունը, դիտարկում են որպես մեկ միասնական գործընթաց, այլ ոչ թե մատակարարների միջև փոխանակումների շարք։
Cymber Metal-ի 3200 տոննա տարողությամբ պահեստը, փաստաթղթավորված CNC գործընթացային հոսքը և մեկ օբյեկտում ջերմային մշակման հաջորդականությունը և նուրբ մշակումը կառավարելու հնարավորությունը կառուցվել են հենց այս պահանջկոտ կիրառությունների համար: Մենք պարզապես բերիլիումային պղնձե թիթեղներ կամ ձողեր չենք մատակարարում: Մենք մատակարարում ենք ավարտուն, հոգնածության դիմացկուն բաղադրիչներ՝ ավագ ինժեներների պահանջած հետագծելիությամբ և գործընթացի վերահսկմամբ:
Եթե դուք ներկայումս նշում կամ որակավորում եք C17300-ը (կամ դիտարկում եք այն) բարձր լարվածության ցիկլիկ կիրառման համար, ուղարկեք մեզ ձեր նկարը, լարվածության պահանջները և ջերմային մշակման կամ մակերեսի ամբողջականության ցանկացած սահմանափակում: Մենք կվերանայենք գործընթացի շղթան և կցույց տանք ձեզ, թե ինչպես ենք մենք վերահսկում այն փոփոխականները, որոնք որոշում են, թե արդյոք մասը կդիմանա շահագործման ընթացքում:
Կապվեք մեզ հետ C17300 թիթեղների, ձողերի և ճշգրիտ մշակված բաղադրիչների աջակցության համար
Հրապարակման ժամանակը. Հունիս-07-2026